Тяжелые, но маневренные, мощные, но точные — надежные возможности и практическое применение портальных ножниц Q91-1250.
Для оценки мощных портальных ножниц необходимо не ограничиваться пределами грузоподъемности, указанной на их паспортной табличке; необходимо учитывать его устойчивую работу в реальных условиях эксплуатации, диапазон материалов, которые он может обрабатывать, и его долгосрочную эксплуатационную надежность.
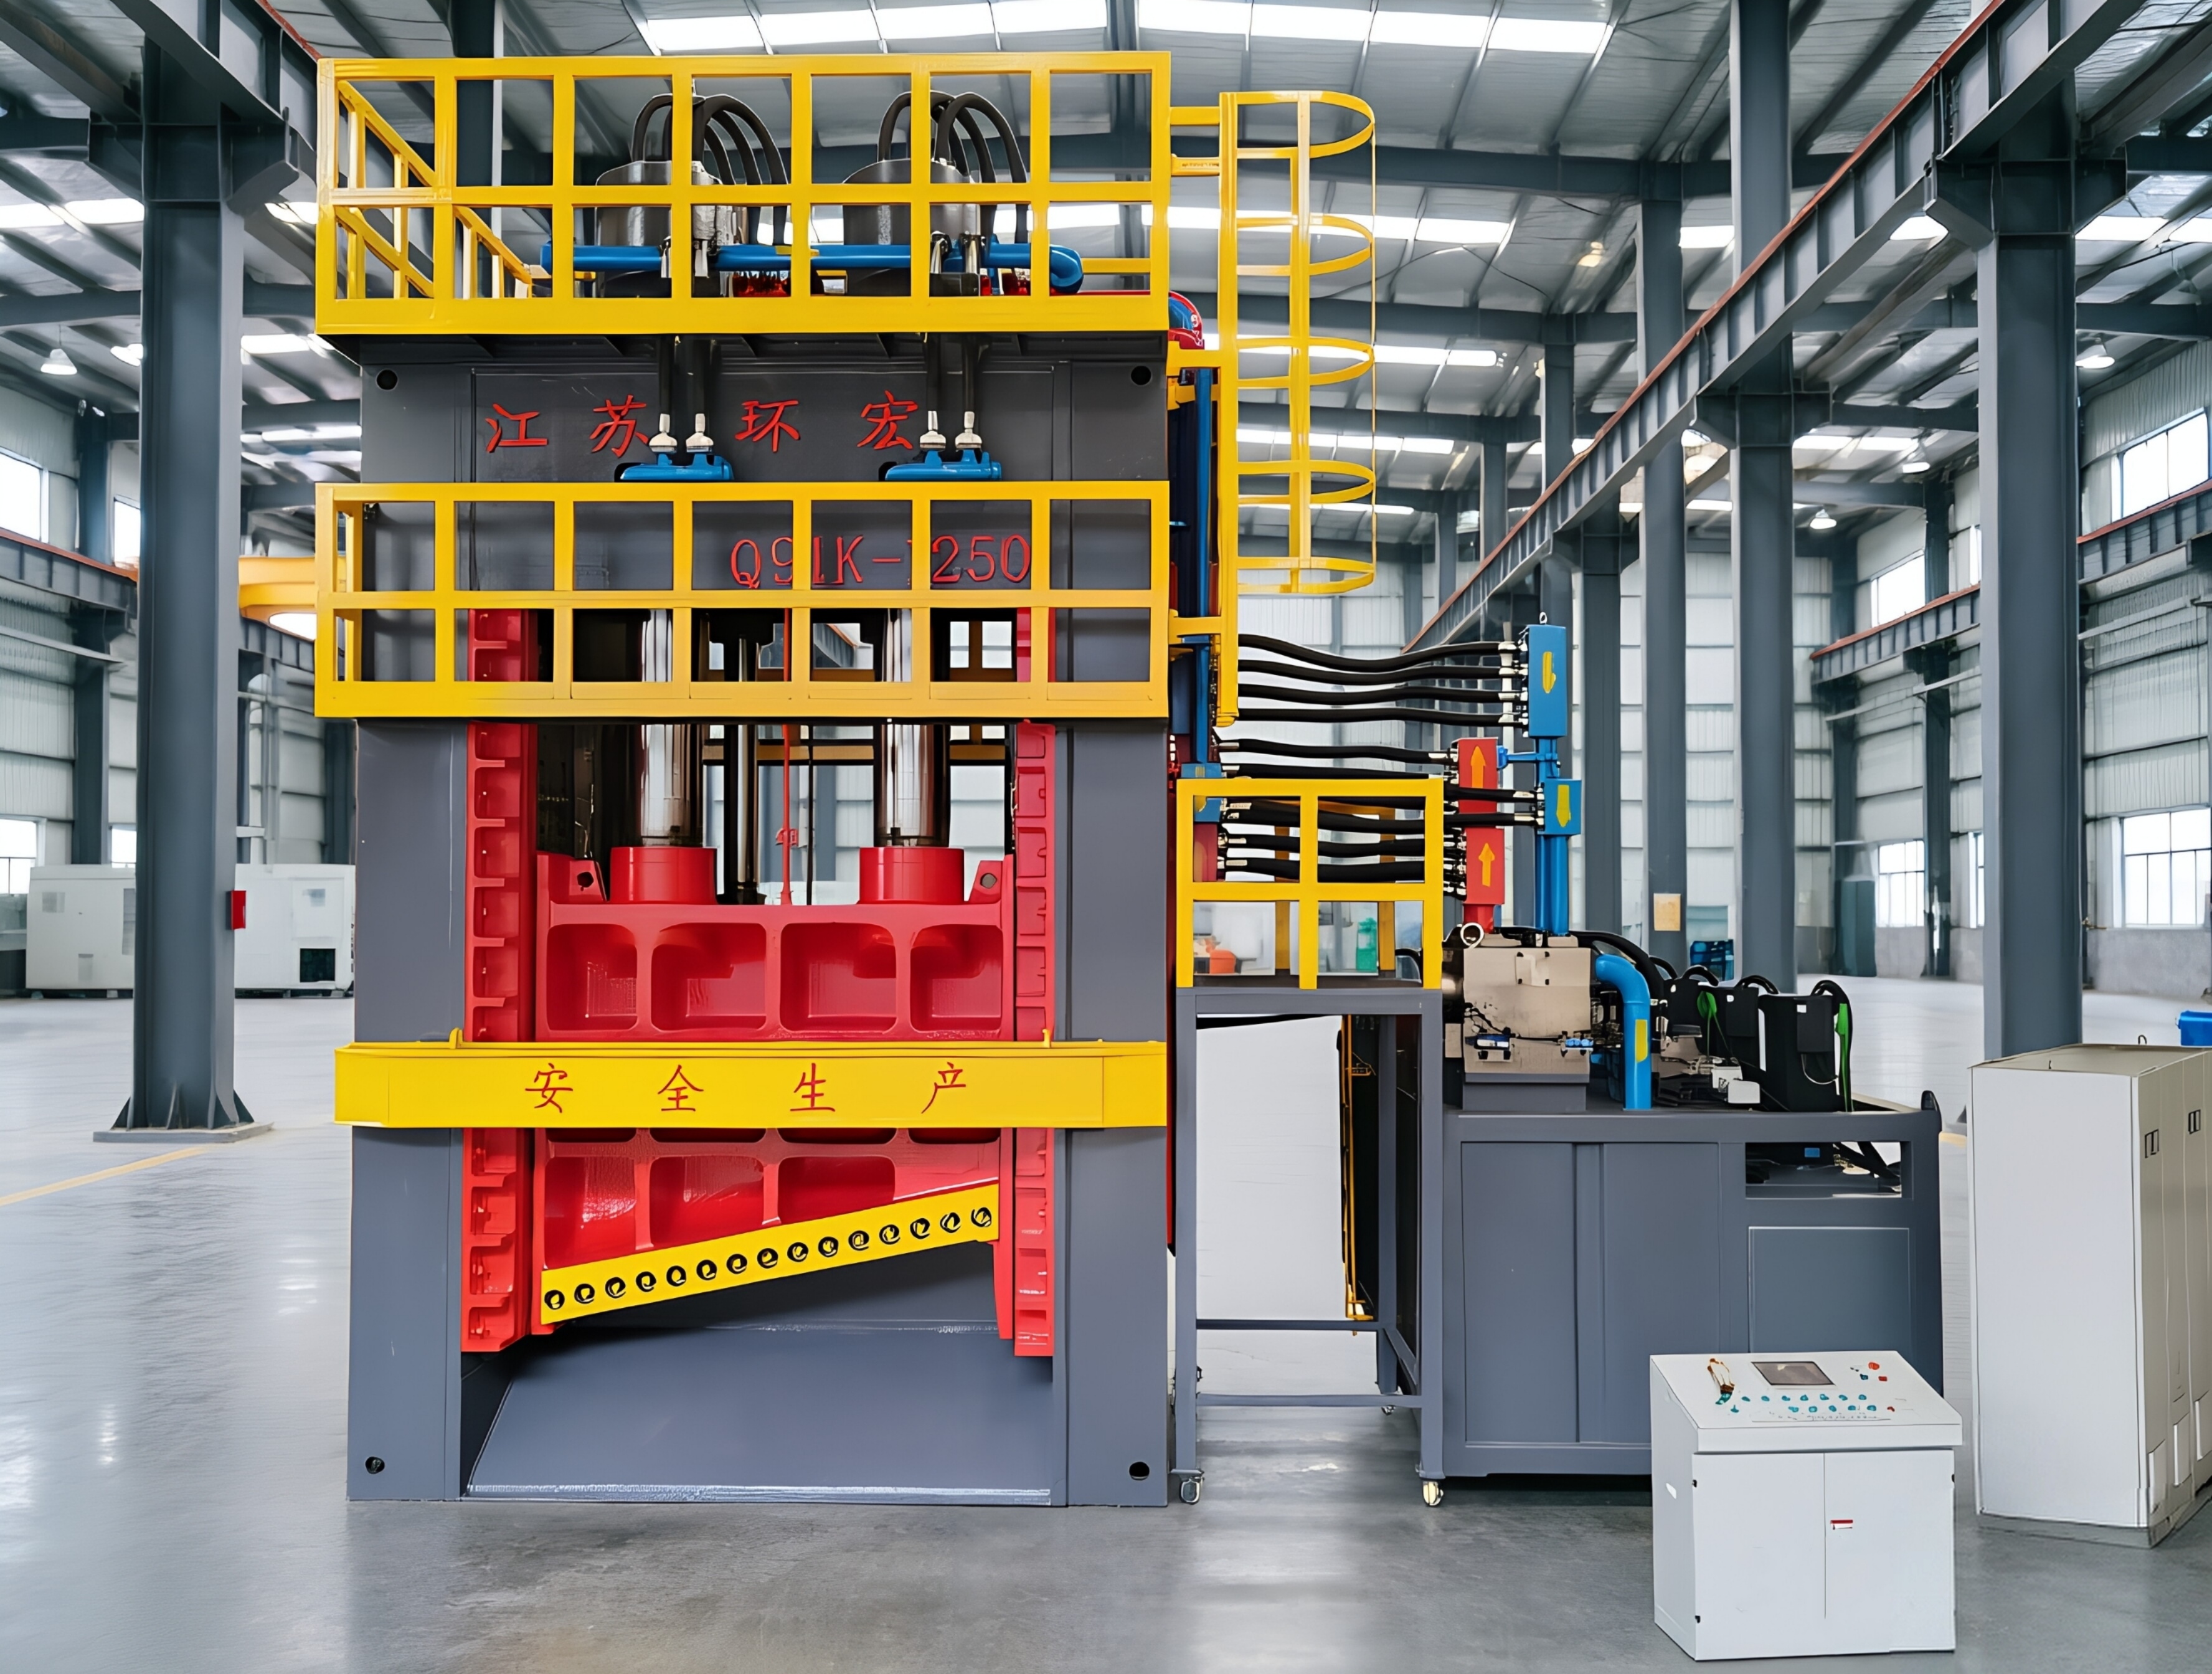
Техническая спецификация
Технические характеристики портальных ножниц Q91-1250 |
1 |
Модель |
Q91-1250 |
2 |
Главный цилиндр |
Номинальное давление |
12500 кН |
3 |
Длина лезвия |
2200 мм |
4 |
Длина бункера для материала |
8000 мм |
5 |
Время резки |
3~5 раз/мин |
6 |
Характеристики питания |
380 В/3П 50 Гц |
7 |
Общая мощность оборудования |
90*4 КВт |
8 |
Рабочее давление гидравлической системы |
≤25 МПа |
Вышеуказанные параметры предназначены только для справки. Ножницы по металлу могут быть изготовлены по индивидуальному заказу.
Основные характеристики: инженерная логика, лежащая в основе сдвигающей силы в 1250 тонн
1. Высокая сила сдвига для прочных и толстых материалов.
Номинальное усилие сдвига в 1250 тонн позволяет оборудованию легко перерабатывать сверхпрочный стальной лом, который бросает вызов обычным ножницам, включая толстые детали из конструкционной стали, списанные корабли и обломки транспортных средств, корпуса тяжелой техники и связанную стальную арматуру. Процесс холодной резки не требует предварительного нагрева; он разрезает материал непосредственно насквозь, обеспечивая значительно более высокую эффективность, чем газовая резка, и одновременно предотвращает потерю металла, вызванную окислением и горением.
2. Портальное сжатие и резка для равномерного выхода.
Основное структурное преимущество портальных ножниц заключается в синергии между его прижимными (сжимающими) цилиндрами и главным режущим цилиндром. Как только материал попадает в коробку подачи, прижимная пластина сжимает и фиксирует его на месте, прежде чем каретка лезвия опустится по направляющим для выполнения резки. Это гарантирует, что материал останется стабильным на протяжении всего процесса, предотвращая смещение или разбрасывание мусора. Полученные нарезанные куски имеют однородный размер и высокую объемную плотность, что облегчает их транспортировку и делает их более пригодными для загрузки в печь.
3. Гидравлический привод: стабильный и прочный.
Машина приводится в действие гидравлической системой высокой производительности. Сила сдвига автоматически регулируется в зависимости от твердости материала, оптимизируя потребление энергии и предотвращая повреждение лезвий, вызванное чрезмерным напряжением. Ключевые уплотнения и гидравлические компоненты промышленного класса предназначены для того, чтобы выдерживать сложные условия с высоким содержанием пыли и большими нагрузками на предприятии по переработке металлолома.
4. Баланс между безопасностью и простотой эксплуатации.
Оборудование оснащено централизованной электрической консолью управления, обеспечивающей четкий обзор циклов резки и давления в системе. Ход каретки лезвия и прижимное давление можно отрегулировать в соответствии с конкретными типами материалов, а операторы могут освоить оборудование и его обслуживание с минимальной подготовкой.
Сценарии применения: кто использует портальные ножницы Q91-1250?
1. Сырьевые цеха металлургических заводов. Сталелитейные заводы требуют, чтобы металлолом, подаваемый в печи, имел одинаковый размер и соответствовал определенным стандартам плотности. Портальные ножницы Q91-1250 могут обрабатывать поступающий тяжелый лом непосредственно на необходимую длину, уменьшая необходимость вторичной обработки и повышая эффективность загрузки конвертерных печей (конвертеров) или электродуговых печей (ЭДП).
2. Предприятия по переработке и переработке металлов. Предприятия по переработке часто работают с разнообразными материалами неправильной формы, такими как автомобили с истекшим сроком эксплуатации, корпуса бытовой техники, конструкционная сталь, а также смешанные трубы или профили. Благодаря широкому раскрытию и мощному прижиму (сжатию) портальные ножницы позволяют подавать и резать эти материалы напрямую, без необходимости сложной предварительной обработки.
3. Предприятия по обработке и выплавке цветных металлов. Лом цветных металлов, включая обрезки нержавеющей стали, профили из алюминиевых сплавов, а также медные прутки или проволоку, можно подвергнуть холодной стрижке до получения одинаковых характеристик. Это облегчает последующую плавку и дозирование, а также уменьшает объем материала и снижает затраты на хранение и транспортировку.
4. Линии утилизации лома для производителей тяжелого оборудования. Толстые листовые обрезки и остатки процессов распиловки, полученные производителями оборудования или производителями металлоконструкций, можно резать на месте и возвращать непосредственно в печь, что обеспечивает замкнутый процесс утилизации материала.
Портальные ножницы на месте


