Portalsaks
Dette er en opført skrotsaksfamilie. Spørg leverandøren om det modelspecifikke materialeprogram, foderåbning, holdemetode, belastningskrav og kapacitetsgrundlag, før det behandles som egnet.

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 21-11-2026 Oprindelse: websted


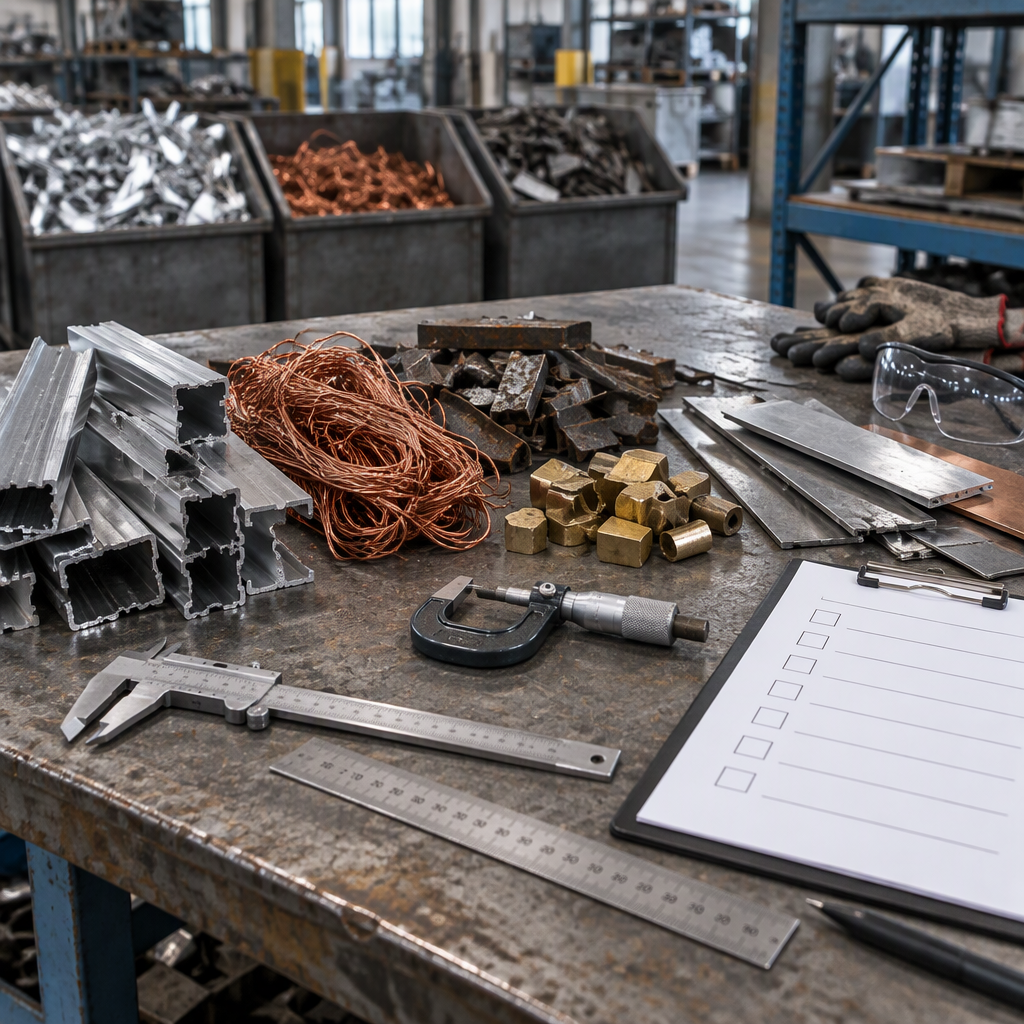
Skrotskærekapacitet er ikke kun en tonnageetiket; det er pasformen mellem maskinen, materialets modstand mod forskydning, det effektive skæreareal og hvordan råmaterialet præsenteres for knivene.
I mekanik er forskydningsspænding kraft divideret med det areal, som forskydningskraften virker over, og materialets opførsel afhænger af materialets egenskaber. For købere betyder det, at to stykker med samme udvendige dimension kan opføre sig forskelligt, hvis legeringen, vægtykkelsen, lagdelingen eller forureningen er forskellig.
Behandl enhver angivet kapacitet som et udgangspunkt, og test den derefter mod svære rigtige emner såsom lange sektioner, tætte bundter, blandede målere, støbte stykker eller flade baller.
Indsaml materialekvalitet, sektionsgeometri, maksimale dimensioner, bundtdensitet og forurening, før du sammenligner skrotforskydningsskærekapacitet, fordi kraften afhænger af både materialerespons og det område, der skæres.
| Input at indsamle | Hvorfor det er vigtigt for udvælgelsen |
|---|---|
| Materiale familie | Forskellige materialer kan kræve forskellig forskydningskraft for den samme tilsyneladende sektion. |
| Effektivt skæreområde | Vægtykkelse, massiv sektion, overlappende lag og bundtettæthed ændrer det område, der præsenteres for bladet. |
| Foderform | Løst, bundtet, bøjet eller langt lager ændrer læssemetode og den nødvendige praktiske åbning. |
| Outputkrav | Skærelængde og pakkestørrelse påvirker cyklusplanlægning, downstream-håndtering og opbevaring. |
En foreløbig kraftkontrol kan screene åbenlyse uoverensstemmelser ved at relatere forskydningskraft til materialemodstand og effektivt skæreområde, men det bør ikke behandles som en valideret dimensioneringsstandard for blandet skrot.
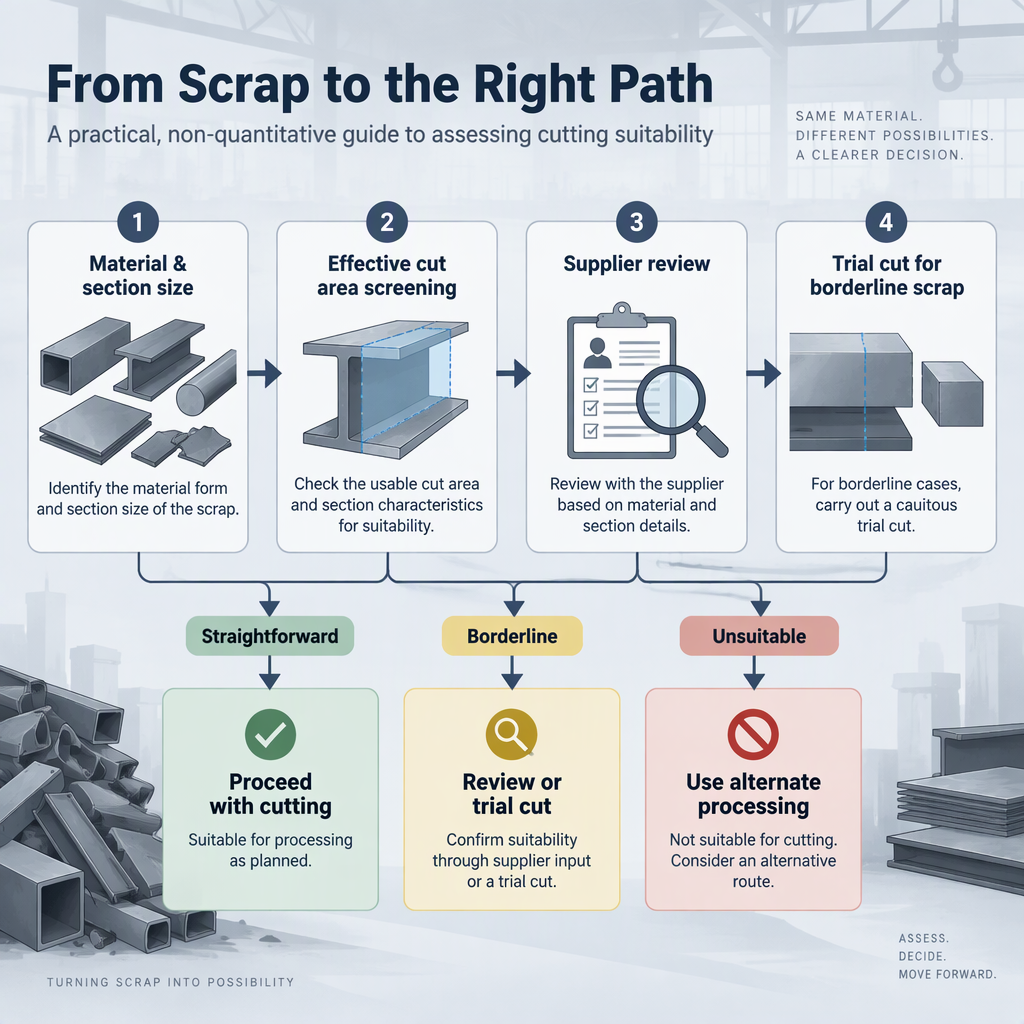
Brug kun mekanik til kraft-og-areal-konceptet. Bed leverandøren om at bekræfte kapacitetsgrundlaget: materialetype, sektionsform, klingetilstand, hydraulisk indstilling, skærelængde og foderforberedelse.
Brug en prøveudskæring, når råmaterialet er blandet, tæt, uregelmæssigt, nær maskingrænsen eller kommercielt vigtigt nok til, at en brochuresammenligning ville skabe købsrisiko.
Et forsøg er mest værdifuldt, når det matcher din normale forurening, bundtdensitet og operatørbelastningsmetode. Et rent enkelt stykke må ikke repræsentere en tæt balle, indlejret rørbundt eller blandet nedrivningsskrot.
En saks, der kan skære et vanskeligt stykke, kan stadig være det forkerte valg, hvis fødeåbningen, læssecyklussen, skærelængden eller udløbslayoutet ikke kan understøtte det nødvendige produktionsflow.
| Produktionsspørgsmål | Udvælgelsesimplikation |
|---|---|
| Hvilket time- eller skiftmål skal nås? | Bed om bekræftelse ved hjælp af din materialeblanding og påfyldningsmetode, ikke kun en maksimal teoretisk rate. |
| Hvilken snitlængde kræves nedstrøms? | Kortere stykker kan øge cyklusbehovet og udledningshåndteringskravene. |
| Hvordan vil materialet blive læsset? | Kran, griber, transportør og manuel forsortering ændrer hver især praktiske foderbegrænsninger. |
| Hvilken pakkestørrelse forlader webstedet? | Transport, ovnladning eller ballepressertilførsel kan kræve forskellige udgangsdimensioner. |
Behandl gennemstrømning som et systemspørgsmål: kapacitet, forsortering, lastning, sigtbarhed, udledningsplads og downstream-udstyr.
En førsteparts skrotsakskategori identificerer familier af gantrysaks, containersaks og alligatorskær; Brug disse navne som udgangspunkt for leverandørspørgsmål, ikke som bevis på, at en familie passer til dit råmateriale.
Dette er en opført skrotsaksfamilie. Spørg leverandøren om det modelspecifikke materialeprogram, foderåbning, holdemetode, belastningskrav og kapacitetsgrundlag, før det behandles som egnet.
Dette er en opført skrotsaksfamilie. Spørg leverandøren, hvordan den specifikke model håndterer din foderform, pakkestørrelse, outputkrav og webstedslayout, før du sammenligner det med alternativer.
Dette er en opført skrotsaksfamilie. Spørg leverandøren om de tilladte materialestørrelser, driftsmetode, bevogtning, manuel håndteringsgrænser og dokumenteret kapacitetsgrundlag for dit arbejde.
| Udvalgsspørgsmål | Hvad skal du anmode leverandøren om |
|---|---|
| Hvilken opført klippefamilie foreslås? | Modelspecifik dokumentation, der viser efternavn, påtænkt foderform og angivne ansøgningsgrænser. |
| Hvilket reelt råmateriale skal det skære? | Skriftlig bekræftelse mod dine fotos, dimensioner, materialeliste, bundttæthed og hårdest tilbagevendende vare. |
| Hvordan fungerer arbejdsgangen på stedet? | Bekræftelse af læssemetode, holdemetode, udledningsrute, operatørposition og krav til sikker adgang. |
En teknisk egnet skrotsaks kan stadig være uegnet, hvis stedet ikke kan understøtte sikker lastning, inspektion, vedligeholdelsesadgang, operatørkompetence og lokale krav til arbejdsudstyr.
Sikkerhedskravene er jurisdiktionsspecifikke. Inkluder inspektion, vedligeholdelse og kompetence i købsgennemgangen, og følg lokal lovgivning og leverandørens betjeningsvejledning.
En nyttig RFQ giver leverandører nok råmateriale- og webstedsoplysninger til at bekræfte egnethed, identificere grænser og anbefale forsøg.
Den mest almindelige fejl er at behandle en kapacitetstal som universel, selvom skærebehovet ændrer sig med materialeegenskaber, effektivt snitareal og hvordan skrot præsenteres for klingen.
Undgå kun at sammenligne maskiner efter overskrifttonnage, acceptere en rent ark-test som bevis for blandet skrot, ignorere grænser for indføringsåbning og -holde ned eller antage, at en større forskydning automatisk forbedrer hele anlæggets flow.
For at vælge en skrotsaks skal du konvertere ægte råmateriale til målbare input, screene de vanskelige sektioner omhyggeligt og derefter bede leverandører om at bekræfte kapaciteten i forhold til dit materiale, gennemløb, pakke og betingelser på stedet.
Dette holder beslutningen knyttet til det faktiske anlægsarbejde og giver teams et klart grundlag for at sammenligne tilbud, anmode om forsøg og undgå uegnet udstyr.
Disse køberspørgsmål hjælper med at omdanne kapacitetsvurderinger til praktiske applikationstjek for genbrugsanlæg, metalbehandlere og indkøbsteams.
Nej. Højere tonnage kan kun hjælpe, hvis fremføringsåbningen, vingearrangementet, hold-down, læssemetode, skærelængde og siteflow også passer til det faktiske materiale. Kapaciteten skal kontrolleres mod materiale og effektivt skæreareal, ikke tonnage alene.
Start med det hårdeste tilbagevendende element, som planten virkelig har brug for at skære. En sjælden overdimensioneret vare kan kræve en separat håndteringsplan, mens en ignoreret tilbagevendende vare kan begrænse den daglige produktion.
Brug kun kraft-og-areal-logik som en tidlig skærm. Generel mekanik forklarer forholdet mellem kraft, areal og materialerespons, men blandet skrot kræver maskinspecifik bekræftelse.
Anmod om en prøveperiode, når materialet er blandet, tæt, uregelmæssigt, nær den angivne grænse, dyrt at behandle eller kritisk for købsberettigelsen. Bed om, at prøveversionen matcher dine reelle belastnings- og outputkrav.
Brug de anførte familienavne som kategorietiketter, og sammenlign derefter leverandørdokumentation for din råvareform, påfyldningsmetode, påkrævet snitstørrelse og arbejdsgang. Det endelige valg afhænger af modelspecifikke grænser og bekræftelse for dit faktiske materiale.
Inkluder fotos, dimensioner, materialekvalitet, bundtdensitet, maksimal sektion, gennemløbsmål, skærelængde, indlæsningsmetode og begrænsninger på stedet. Bed leverandøren om at oplyse betingelserne bag enhver kapacitetsbekræftelse.
Nej. Arbejdsudstyrsforpligtelser varierer efter jurisdiktion. Inkluder inspektion, vedligeholdelse, træning og kompetence i købsgennemgangen, og bekræft lokale krav med den ansvarlige myndighed eller kvalificeret sikkerhedspersonale.


