Gantry sax
Detta är en listad skrotsaxfamilj. Fråga leverantören om modellspecifikt materialutbud, inmatningsöppning, hållningsmetod, belastningskrav och kapacitetsbas innan du behandlar det som lämpligt.

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-21 Ursprung: Plats


Skrotskärningskapacitet är inte bara en tonnageetikett; det är passformen mellan maskinen, materialets motståndskraft mot skjuvning, den effektiva skärarean och hur råvaran presenteras för bladen.
Inom mekaniken är skjuvspänningen en kraft dividerad med den yta över vilken skjuvkraften verkar, och materialets beteende beror på materialets egenskaper. För köpare betyder det att två delar med samma ytterdimension kan bete sig olika om legeringen, väggtjockleken, skiktningen eller föroreningen skiljer sig åt.
Behandla vilken som helst angiven kapacitet som utgångspunkt och testa den sedan mot svåra verkliga föremål som långa sektioner, täta buntar, blandade mätare, gjutna bitar eller tillplattade balar.
Samla in materialkvalitet, sektionsgeometri, maximala dimensioner, buntdensitet och kontaminering innan du jämför skärkapaciteten för skrotskjuvning, eftersom kraften beror på både materialrespons och området som klipps.
| Input att samla in | Varför det är viktigt för urval |
|---|---|
| Materialfamilj | Olika material kan kräva olika skjuvkrafter för samma skenbara sektion. |
| Effektivt skärområde | Väggtjocklek, solid sektion, överlappande lager och buntdensitet förändrar området som presenteras för bladet. |
| Foderform | Löst, buntat, böjt eller långt lager byter laddningsmetod och den praktiska öppning som behövs. |
| Effektkrav | Klipplängd och förpackningsstorlek påverkar cykelplanering, nedströmshantering och lagring. |
En preliminär kraftkontroll kan avskärma uppenbara felmatchningar genom att relatera skjuvkraft till materialmotstånd och effektiv skärarea, men den bör inte behandlas som en validerad dimensioneringsstandard för blandat skrot.
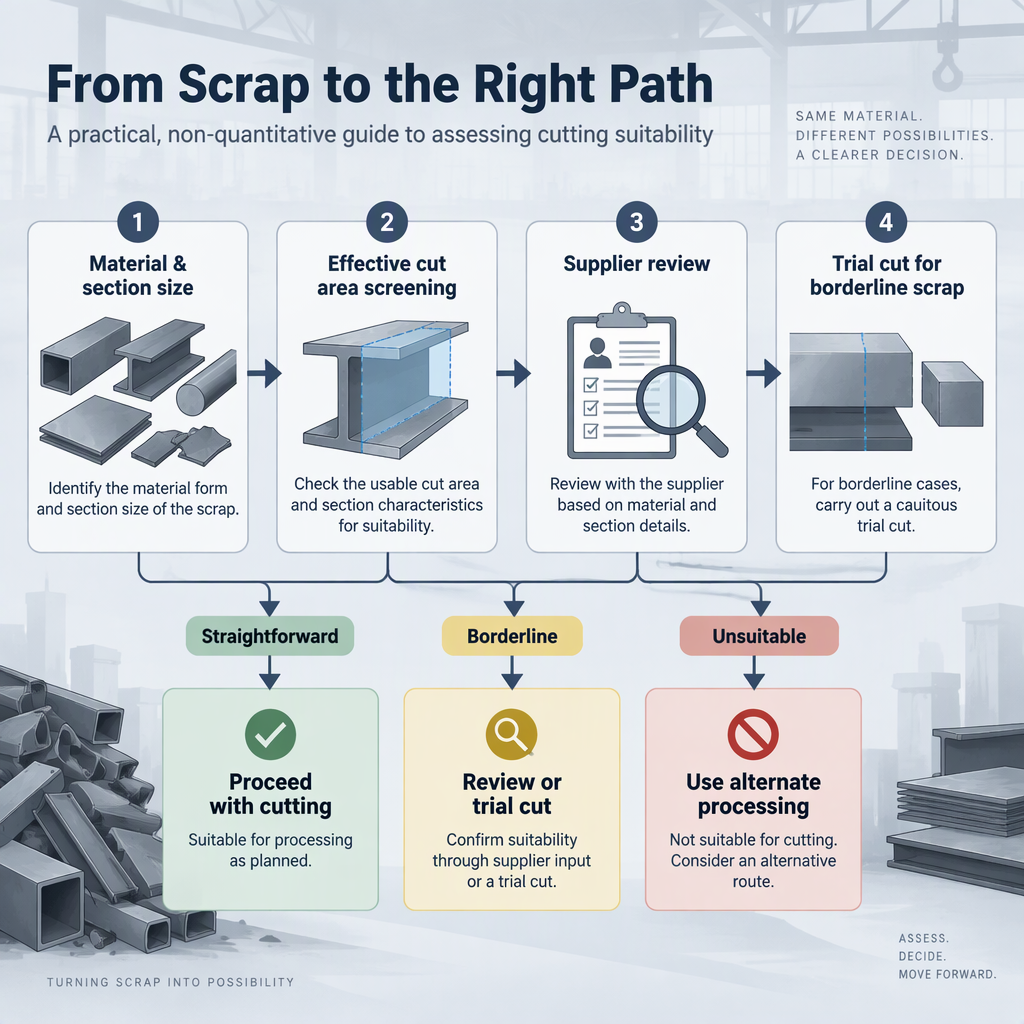
Använd endast mekanik för kraft-och-area-konceptet. Be leverantören bekräfta kapacitetsbasen: materialtyp, sektionsform, bladets skick, hydraulisk inställning, skärlängd och matningsförberedelse.
Använd en provskärning när råvaran är blandad, tät, oregelbunden, nära maskingränsen eller kommersiellt viktig nog att en broschyrjämförelse skulle skapa köprisk.
Ett försök är mest värdefullt när det matchar din normala kontaminering, buntdensitet och operatörsladdningsmetod. En ren enskild bit får inte representera en tät bal, kapslad rörbunt eller blandat rivningsskrot.
En klippning som kan skära en svår bit kan fortfarande vara fel val om matningsöppningen, laddningscykeln, klipplängden eller utloppslayouten inte kan stödja det nödvändiga produktionsflödet.
| Produktionsfråga | Urvalskonsekvens |
|---|---|
| Vilket tim- eller skiftmål måste uppnås? | Be om bekräftelse med din materialblandning och laddningsmetod, inte bara en maximal teoretisk hastighet. |
| Vilken klipplängd krävs nedströms? | Kortare stycken kan öka cykelbehovet och kraven på utsläppshantering. |
| Hur kommer materialet att laddas? | Kran, grip, transportör och manuell försortering varje ändra praktiska matningsbegränsningar. |
| Vilken förpackningsstorlek lämnar webbplatsen? | Transport, ugnsladdning eller pressmatning kan kräva olika utmatningsmått. |
Behandla genomströmning som en systemfråga: kapacitet, försortering, lastning, sikt, utloppsutrymme och nedströmsutrustning.
En förstaparts skrotklippningskategori identifierar familjer av portalsax, containerskjuvning och alligatorskjuvning; använd dessa namn som utgångspunkt för leverantörsfrågor, inte som bevis på att någon familj passar ditt råmaterial.
Detta är en listad skrotsaxfamilj. Fråga leverantören om modellspecifikt materialutbud, inmatningsöppning, hållningsmetod, belastningskrav och kapacitetsbas innan du behandlar det som lämpligt.
Detta är en listad skrotklippsfamilj. Fråga leverantören hur den specifika modellen hanterar din foderform, förpackningsstorlek, produktionskrav och platslayout innan du jämför den med alternativ.
Detta är en listad skrotklippsfamilj. Fråga leverantören om tillåtna materialstorlekar, driftsätt, bevakning, manuell hanteringsgränser och dokumenterat kapacitetsunderlag för ditt arbete.
| Urvalsfråga | Vad ska man begära från leverantören |
|---|---|
| Vilken listad klippfamilj föreslås? | Modellspecifik dokumentation som visar efternamn, avsedd foderform och angivna ansökningsgränser. |
| Vilken riktig råvara måste den skära? | Skriftlig bekräftelse mot dina bilder, mått, materiallista, buntdensitet och svåraste återkommande föremål. |
| Hur kommer arbetsflödet att fungera på plats? | Bekräftelse av lastningsmetod, uppehållsmetod, lossningsväg, operatörsplats och krav på säker tillträde. |
En tekniskt kapabel skrotklippning kan fortfarande vara olämplig om platsen inte kan stödja säker lastning, inspektion, åtkomst till underhåll, operatörens kompetens och lokala krav på arbetsutrustning.
Säkerhetskraven är jurisdiktionsspecifika. Inkludera inspektion, underhåll och kompetens i inköpsgenomgången och följ lokal lagstiftning och leverantörens bruksanvisning.
En användbar offertförfrågan ger leverantörer tillräckligt med råmaterial och platsinformation för att bekräfta lämplighet, identifiera gränser och rekommendera försök.
Det vanligaste misstaget är att behandla en kapacitetssiffra som universell, även om skärbehovet förändras med materialegenskaper, effektiv sektionsarea och hur skrot presenteras för bladet.
Undvik att jämföra maskiner endast efter huvudtonnage, acceptera ett rent ark-test som bevis för blandat skrot, ignorera gränser för matningsöppning och nedhållning eller anta att en större skjuvning automatiskt förbättrar hela anläggningens flöde.
För att välja en skrotklippning, konvertera verkligt råmaterial till mätbara insatser, screena de svåra sektionerna noggrant och be sedan leverantörerna att bekräfta kapaciteten mot ditt material, genomströmning, förpackning och platsförhållanden.
Detta håller beslutet knutet till det faktiska anläggningsarbetet och ger teamen en tydlig grund för att jämföra erbjudanden, begära försök och undvika olämplig utrustning.
Dessa köparfrågor hjälper till att förvandla kapacitetsvärderingar till praktiska tillämpningskontroller för återvinningsanläggningar, metallbearbetare och inköpsteam.
Nej. Högre tonnage kan bara hjälpa om matningsöppningen, bladarrangemanget, nedhållningen, laddningsmetoden, skärlängden och platsflödet också passar det faktiska materialet. Kapaciteten måste kontrolleras mot material och effektivt skärområde, inte enbart tonnage.
Börja med det svåraste återkommande föremålet som växten verkligen behöver klippa. En sällsynt överdimensionerad vara kan kräva en separat hanteringsplan, medan en ignorerad återkommande vara kan begränsa den dagliga produktionen.
Använd bara kraft-och-area-logik som en tidig skärm. Allmän mekanik förklarar sambandet mellan kraft, area och materialrespons, men blandat skrot kräver maskinspecifik bekräftelse.
Begär en prövning när materialet är blandat, tätt, oregelbundet, nära den angivna gränsen, kostsamt att bearbeta eller kritiskt för inköpsmotiveringen. Be om att provet matchar dina verkliga krav på lastning och utmatning.
Använd de listade efternamnen som kategorietiketter och jämför sedan leverantörsdokumentation för din råmaterialform, laddningsmetod, önskad skärstorlek och arbetsflöde. Det slutliga valet beror på modellspecifika gränser och bekräftelse för ditt faktiska material.
Inkludera foton, dimensioner, materialkvalitet, buntdensitet, maximal sektion, genomströmningsmål, skärlängd, laddningsmetod och platsbegränsningar. Be leverantören ange villkoren bakom eventuell kapacitetsbekräftelse.
Nej. Skyldigheterna för arbetsutrustning varierar beroende på jurisdiktion. Inkludera inspektion, underhåll, utbildning och kompetens i inköpsgranskningen och bekräfta lokala krav med ansvarig myndighet eller kvalificerad säkerhetspersonal.


